

Kenapa Hasil Print 3D Gagal? Cara Mengatasi Warping dan Stringing
Dua masalah paling umum yang dialami hampir semua pengguna 3D printer, dari pemula sampai yang berpengalaman, adalah warping (objek melengkung atau terangkat dari bed) dan stringing (benang-benang halus plastik yang menempel antar bagian cetakan). Untungnya, keduanya punya penyebab yang jelas dan bisa diatasi dengan penyesuaian settingan yang tepat.
Mengatasi warping
Warping terjadi ketika bagian bawah objek mendingin dan menyusut lebih cepat dibanding bagian atas, sehingga sudut-sudut objek terangkat dari bed. Ini paling sering terjadi pada material yang butuh suhu cetak tinggi seperti ABS, tapi bisa juga terjadi pada PETG jika kondisi ruangan tidak stabil.
-
Pastikan bed sudah di-level dengan benar dan first layer menempel rata di seluruh permukaan sebelum melanjutkan ke layer berikutnya.
-
Naikkan suhu heated bed sesuai rekomendasi material: untuk ABS biasanya di atas 90–100°C, untuk PETG sekitar 70–80°C.
-
Gunakan adhesive tambahan seperti glue stick atau lem khusus print bed pada permukaan bed jika objek masih sulit menempel.
-
Tambahkan brim (lapisan tipis di sekeliling dasar objek) lewat pengaturan slicer untuk memperluas area penempelan ke bed.
-
Kalau memungkinkan, gunakan enclosure untuk menjaga suhu ruang cetak tetap stabil dan mengurangi perbedaan suhu mendadak.
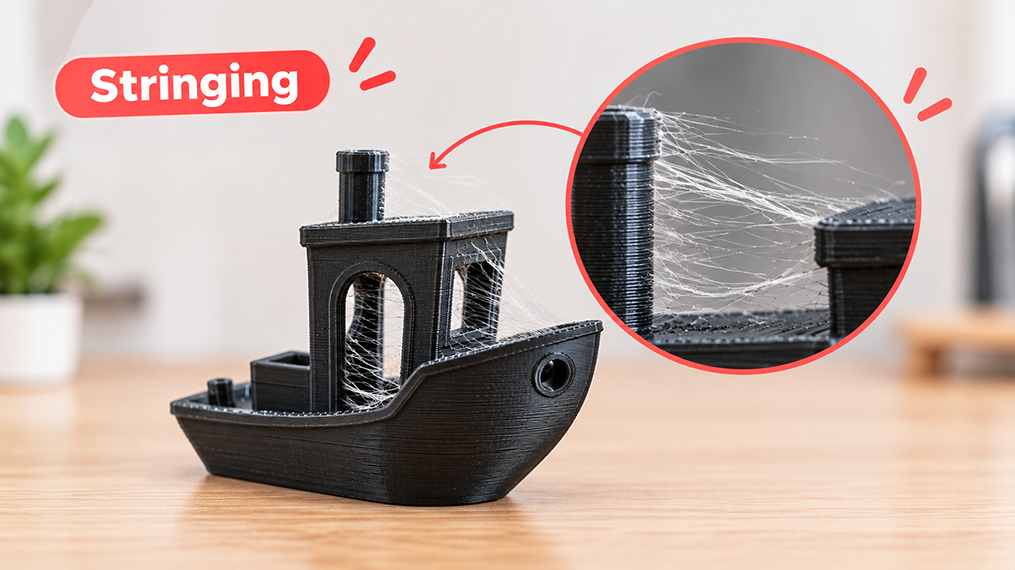
Mengatasi stringing
Stringing terjadi ketika sisa filament menetes dari nozzle saat print head berpindah antar bagian objek yang terpisah, meninggalkan benang-benang halus. Ini paling sering disebabkan oleh suhu nozzle yang terlalu tinggi atau pengaturan retraction yang belum optimal.
-
Turunkan suhu nozzle secara bertahap (langkah 5°C) sampai stringing berkurang, tanpa mengorbankan kekuatan antar-layer.
-
Naikkan retraction distance dan retraction speed di slicer, karena ini menentukan seberapa banyak dan seberapa cepat filament ditarik kembali sebelum print head berpindah.
-
Aktifkan opsi "combing" atau "avoid crossing perimeters" di slicer supaya print head lebih jarang melintasi area kosong.
-
Pastikan filament dalam kondisi kering: filament yang lembap (terutama PETG dan nylon) lebih rentan menyebabkan stringing dan cetakan berbuih.
-
Bersihkan nozzle secara berkala; residu filament lama yang menumpuk di ujung nozzle bisa memperparah stringing.

Perawatan nozzle sebagai pencegahan jangka panjang
Banyak masalah print quality, termasuk warping dan stringing, sebenarnya berakar dari nozzle yang kotor atau aus. Nozzle yang tersumbat parsial membuat aliran filament tidak konsisten, yang pada akhirnya memperburuk kedua masalah di atas. Bersihkan nozzle dengan cold pull (menarik filament pada suhu tertentu untuk mengangkat residu) secara rutin, dan ganti nozzle jika sudah menunjukkan tanda aus seperti lubang yang membesar atau tidak presisi.
Kapan harus mengganti part, bukan sekadar tuning setting?
Kalau warping dan stringing terus terjadi meski setting sudah dioptimalkan, ada kemungkinan masalah di hardware, misalnya heater block yang tidak stabil, thermistor yang mulai tidak akurat, atau nozzle yang sudah aus. Dalam kasus ini, mengganti part yang bermasalah biasanya lebih efektif dibanding terus-menerus menyesuaikan setting slicer.
FAQ
Apa beda warping dan stringing?
Warping adalah objek yang melengkung/terangkat dari bed akibat penyusutan tidak merata. Stringing adalah benang-benang halus filament yang tertinggal di antara bagian objek yang terpisah, biasanya karena leleran kecil dari nozzle.
Apakah brim mempengaruhi kekuatan hasil cetak?
Tidak, brim hanya lapisan tambahan tipis di sekeliling dasar objek untuk membantu adhesi ke bed, dan mudah dilepas setelah cetakan selesai.
Berapa lama idealnya nozzle diganti?
Tergantung intensitas pemakaian dan jenis material (filament abrasif seperti yang mengandung serat karbon mempercepat keausan), tapi cek kondisi nozzle secara berkala terutama jika kualitas cetak mulai menurun tanpa perubahan setting.